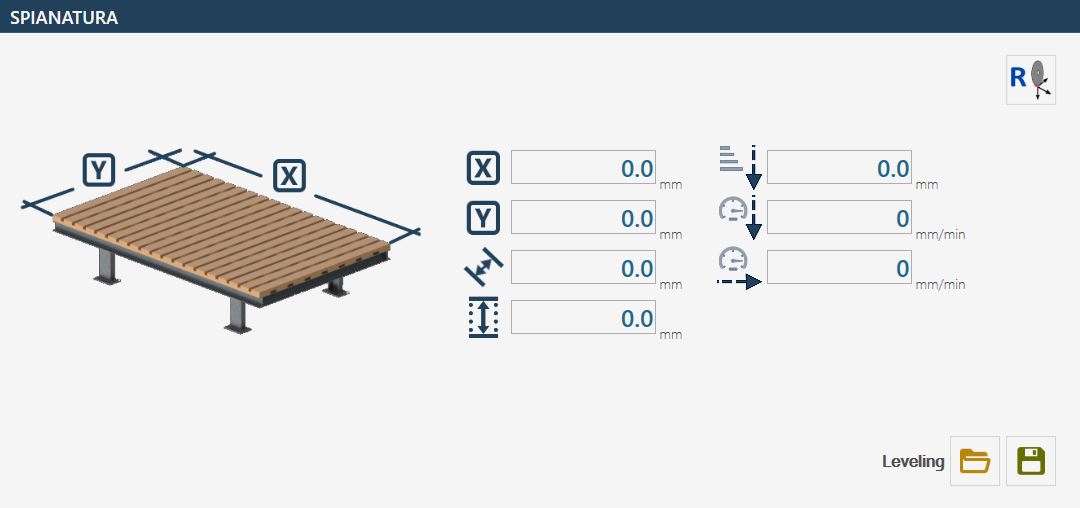
Der Planfräszyklus ermöglicht das Planfräsen des Arbeitstisches oder des Materials. Dieses Programm ist nützlich, wenn der Arbeitstisch durch Schnitte uneben geworden ist oder wenn die Materialstärke angeglichen werden soll.
Versatzwert entlang der X-Achse Es können positive und negative Werte eingestellt werden.
Versatzwert entlang der Y-Achse Es können positive und negative Werte eingestellt werden.
Verschiebungsmaß Gibt den Abstand zwischen einem Schnitt und dem nächsten an. In diesem Feld können nur positive Werte eingestellt werden. Für das Planfräsen wird empfohlen, als „Verschiebungsmaß“ etwa 80% der Werkzeugstärke einzustellen.
Tiefe Gibt an, wie tief während des Planfräszyklus relativ zur erfassten Position abgesenkt werden soll.
Z-Schritt Gibt den maximalen Abwärtsschritt in das Material an. Je nach Planfrästiefe kann der Z-Schritt verringert werden, damit alle Durchgänge mit derselben Tiefe ausgeführt werden.
Schnittgeschwindigkeit beim Eintauchen Gibt die Arbeitsgeschwindigkeit der Z-Achse während des automatischen Zyklus an; sie wird in (mm/Min) angegeben.
Schnittgeschwindigkeit vorwärts Gibt die Arbeitsgeschwindigkeit in der XY-Ebene während des automatischen Zyklus an; sie wird in (mm/Min) angegeben.
Werkzeugursprung ändern Durch Drücken dieser Schaltfläche wird zwischen dem mit dem Linienlaser berechneten Scheibenursprung und dem mit dem Kreuzlaser berechneten Kernbohrerursprung umgeschaltet.
Das Programm „PLANFRÄSEN“ benötigt keine Nullsetzung des Ursprungs X, Y und Z. Zur Bestimmung der Startposition wird die Werkzeugposition zum Zeitpunkt des Zyklusstarts verwendet. Nach Einstellung der verschiedenen Parameter mit eingeschalteter Scheibe auf die gewünschte maximale Tiefe des Arbeitstisches oder Materials fahren und den Zyklus mit der Schaltfläche ZYKLUS START starten.
HINWEIS
Das Programm kann mit einer Neigung der Achse „A“ von NULL Grad oder NEUNZIG Grad verwendet werden, sodass Werkzeuge wie Scheiben oder Fräser eingesetzt werden können.