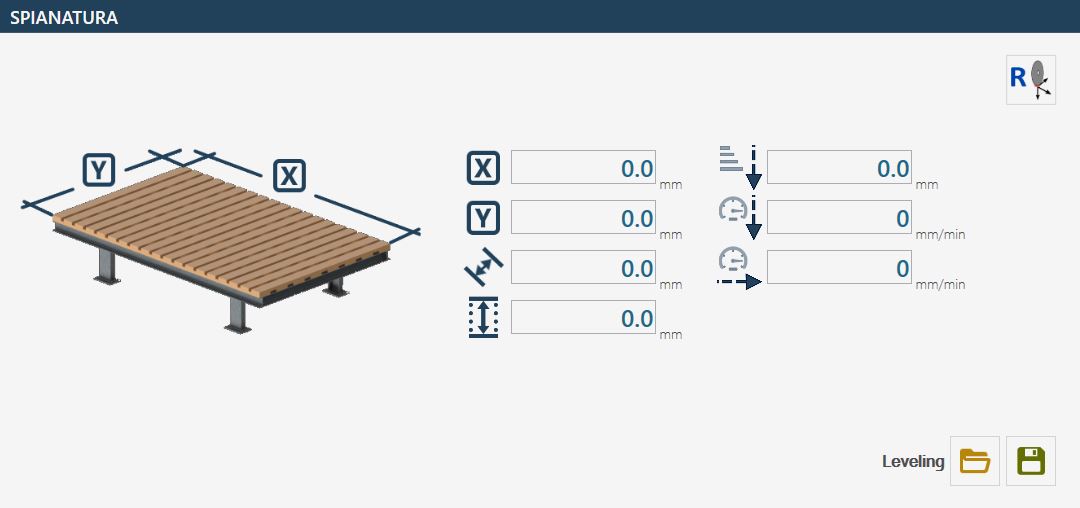
Le cycle de surfaçage permet de surfacer le plan de travail ou le matériau. Ce programme est utile lorsque le plan de travail est rendu irrégulier par les coupes ou lorsqu’il est nécessaire d’uniformiser l’épaisseur du matériau.
Cote de déplacement par rapport à l’axe X Il est possible de définir des valeurs positives et négatives.
Cote de déplacement par rapport à l’axe Y Il est possible de définir des valeurs positives et négatives.
Distance de déplacement Indique la distance entre une coupe et la suivante. Seules des valeurs positives peuvent être définies dans ce champ. Pour le surfaçage, il est recommandé de régler une « distance de déplacement » correspondant à environ 80% de l’épaisseur de l’outil.
Profondeur Indique la profondeur de descente pendant le cycle de surfaçage par rapport à la cote acquise.
Pas Z Indique le pas maximal de descente dans le matériau. Selon la profondeur de surfaçage, l’incrément Z peut diminuer afin que toutes les passes soient effectuées à la même profondeur.
Vitesse de coupe en plongée Indique la vitesse de travail sur l’axe Z pendant le cycle automatique ; elle est exprimée en (mm/Min).
Vitesse de coupe en avant Indique la vitesse de travail dans le plan XY pendant le cycle automatique ; elle est exprimée en (mm/Min).
Modifier l’origine de l’outil Appuyer sur ce bouton permet de basculer entre l’origine du disque calculée avec le laser ligne et l’origine du foret carottier calculée avec le laser croix.
Le programme « SURFAÇAGE » ne nécessite pas de mise à zéro des origines X, Y et Z. La position de départ est déterminée à partir de la position de l’outil au moment du démarrage du cycle. Après avoir réglé les différents paramètres, amener le disque en rotation à la profondeur maximale souhaitée du plan de travail ou du matériau, puis démarrer le cycle avec le bouton START CYCLE.
REMARQUE
Le programme peut être utilisé avec l’inclinaison de l’axe « A » à ZÉRO degré ou à QUATRE-VINGT-DIX degrés afin de pouvoir utiliser des outils tels que des disques ou des fraises.