

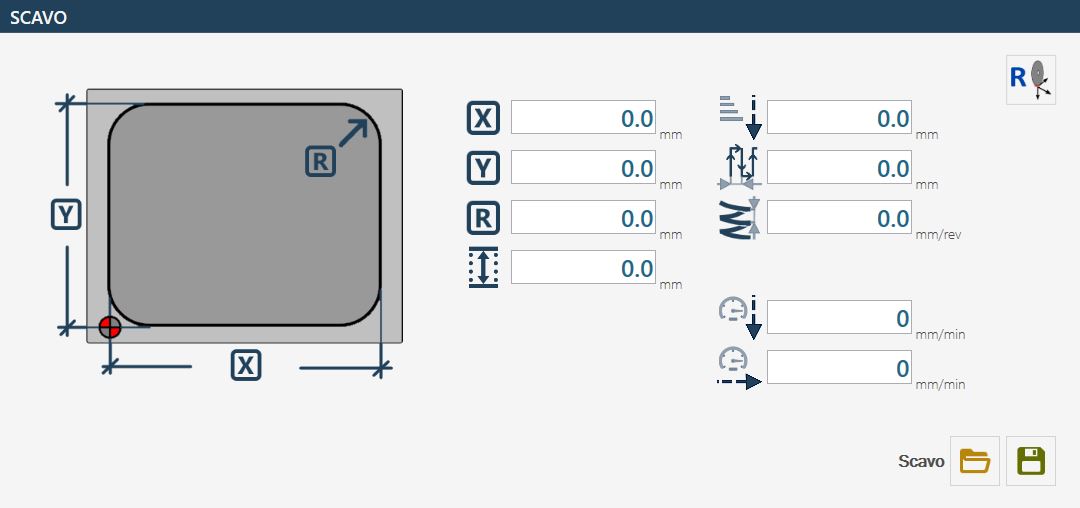
La page de pochage permet de réaliser une poche rectangulaire avec rayons de raccordement et fond plat.
Cet usinage nécessite l’utilisation d’une fraise appropriée, à monter sur la broche principale.
Le « niveau du plan de travail » est utilisé comme niveau de fond.
Le cycle fonctionne par passes, avec une entrée hélicoïdale au centre et une distance entre les passes réglable dans les paramètres.
Paramètres
 | X |
 | Y |
 | Rayon de raccordement R |
 | Profondeur de la poche |
 | Pas Z |
 | Distance entre les passes |
 | Incrément de profondeur à l’entrée 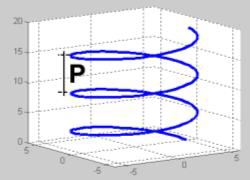 |
 | Vitesse d’usinage |
 | Vitesse de descente |
 | Mise à zéro des axes X et Y 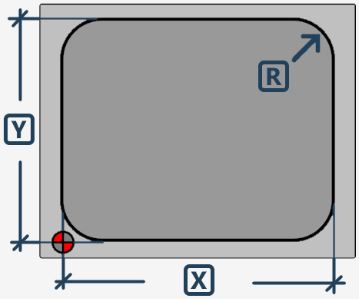 La position est acquise en plaçant le centre de la fraise au point indiqué. |
Exécution de l’usinage
Saisir les dimensions X, Y et R qui caractérisent la forme de la poche rectangulaire à obtenir.
Vérifier l’exactitude des données relatives à l’outil, en particulier son diamètre.
Les deux modes d’exécution suivants sont disponibles
Mode Atteinte de la poche jusqu’à la cote du plan de travail
Pour réaliser correctement une poche, il est nécessaire de positionner le centre de la machine au point d’origine de la poche, comme indiqué sur la figure du chapitre précédent. Cela garantit que l’ensemble de l’usinage se développe correctement par rapport à la zone définie.
Définir ensuite les dimensions caractéristiques de la forme de la poche à réaliser.
Avant de démarrer l’usinage, il est essentiel de vérifier l’exactitude des données de l’outil sélectionné, en accordant une attention particulière à son diamètre, car celui-ci influence directement la précision et la qualité de la poche.
L’acquisition de la « cote du plan de travail » doit être effectuée en prenant comme référence le niveau du fond de la poche. Pour la déterminer correctement, se positionner sur le bord supérieur du matériau et mettre la cote Z à zéro. À partir de là, effectuer un déplacement vers le bas égal à la profondeur souhaitée de la poche. Il est alors possible d’acquérir la cote du plan de travail à l’aide du bouton prévu à cet effet. Avec des outils de type fraise, il est recommandé d’effectuer cette opération avec l’axe A positionné à 90_, afin d’éviter les imprécisions dues à la longueur réelle de l’outil.
Une fois la cote du plan de travail définie, procéder à la mise à zéro des axes X et Y. Pour cela, appuyer sur la touche de réinitialisation correspondante et positionner le centre de la fraise exactement au point indiqué sur la figure par le symbole de référence. Sur les machines équipées d’un laser pointeur, le point zéro X et Y peut être acquis directement à l’aide de la référence fournie par le laser.
La profondeur de la poche dépend directement du niveau défini comme cote du plan de travail et de la position de l’axe Z au moment du démarrage du cycle avec le bouton « Start cycle ». L’usinage commence par une entrée hélicoïdale au centre, jusqu’à la profondeur spécifiée dans le paramètre « Pas Z ». La zone est ensuite vidée par un mouvement concentrique, en respectant la distance définie dans les paramètres d’usinage.
Les déplacements nécessaires de la machine pour atteindre la position initiale sont effectués à la « cote de dégagement », qui peut être définie dans les paramètres outil. Cela garantit que l’outil n’interfère pas avec d’éventuels obstacles pendant les mouvements de positionnement.
Mode Positionnement au-dessus de la pièce et mise à zéro de la valeur d’origine
Ce mode prévoit le réglage puis l’utilisation du paramètre : « Profondeur de la poche »
