

Ce panneau permet à l’opérateur de modifier certaines caractéristiques d’une coupe.
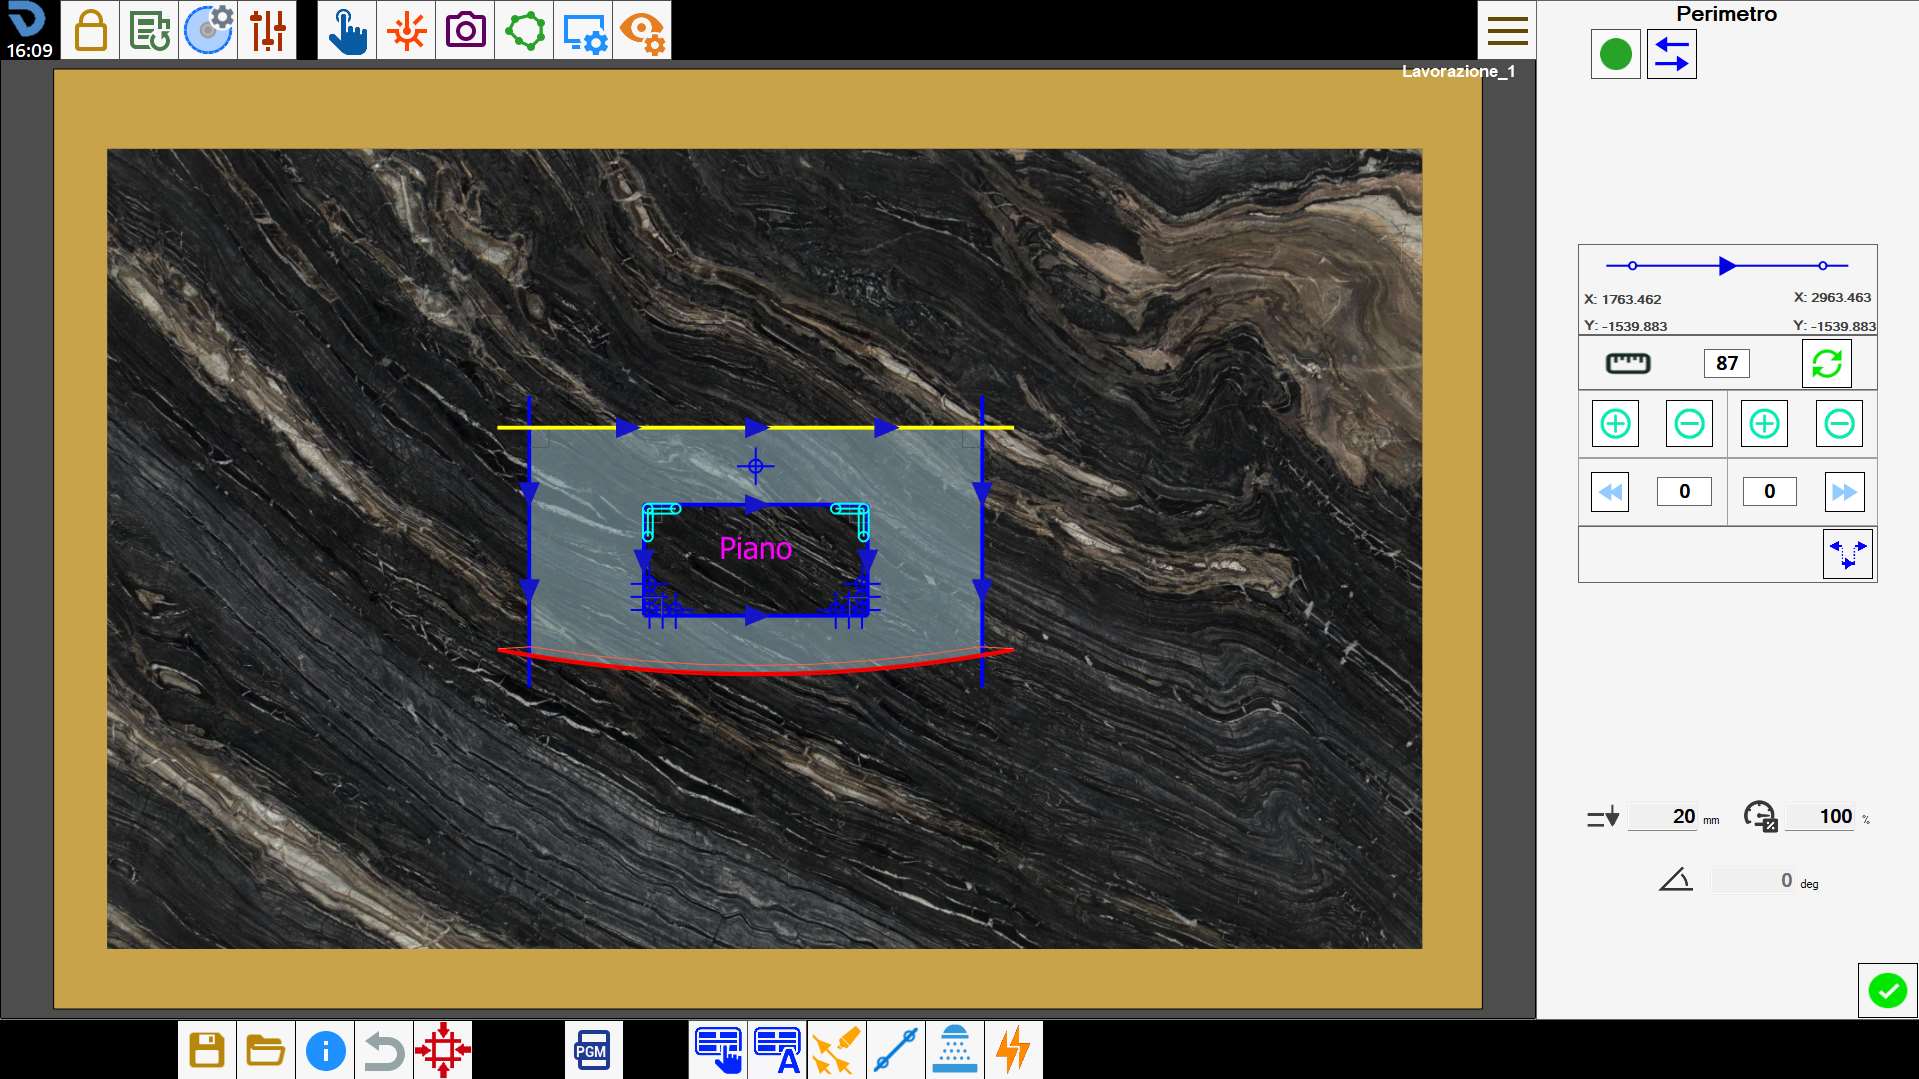
Boutons
Dans l’angle supérieur gauche, il est possible de modifier l’état d’activation de la coupe.
 | Activer/Désactiver la coupe |
Selon le type de coupe sélectionné, différentes versions de ce panneau sont affichées.
Coupes au disque
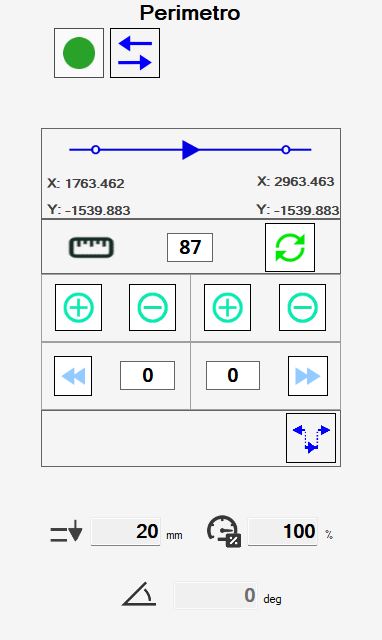
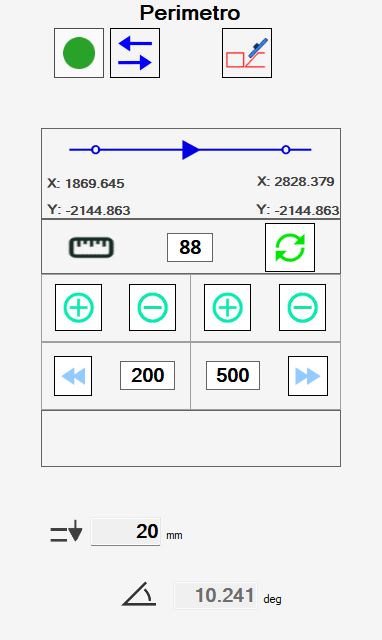
Lorsqu’une coupe exécutée au disque, linéaire ou en arc, est sélectionnée, le panneau suivant s’affiche :
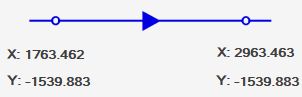
Les coupes exécutées au disque sont caractérisées par un point initial et un point final. Les flèches définissent leur sens de parcours, du début vers la fin.
Le tableau ci-dessous présente les boutons permettant à l’opérateur de modifier les caractéristiques de la coupe :
 | Inverser sens de la coupe |
 | Valeur d’allongement |
 | Calculer obstacle |
 | Allonger coupe |
 | Raccourcir coupe |
 | Allonger extrémité initiale jusqu’au bord de la dalle |
 | Allonger extrémité finale jusqu’au bord de la dalle |
 | Allonger coupes courtes |
Certaines données relatives à l’exécution de la coupe sont également affichées.
 | Plongée |
 | Vitesse en pourcentage |
 | Inclinaison |
Modifier la coupe depuis la zone de travail
En sélectionnant une coupe dans la zone de travail et en appuyant sur le bouton droit de la souris, une fenêtre apparaît permettant de modifier rapidement la coupe.
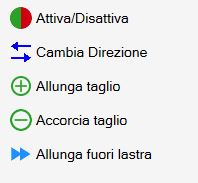
Les boutons correspondent aux fonctions déjà énumérées. L’extrémité de la coupe la plus proche du point où le bouton a été actionné est allongée.
Coupes sur arcs intérieurs
Pour les coupes sur arcs dont la courbure est orientée vers l’intérieur de la pièce, il faut tenir compte du fait que l’obstacle du disque pendant l’usinage peut endommager le côté.
Pour cette raison, ces coupes doivent être exécutées différemment des coupes extérieures.
Parametrix propose deux modes pour couper les arcs intérieurs, sélectionnables à l’aide du bouton situé en haut à droite.
 | Arc incliné |
 | Arc décalé |
Par défaut, Parametrix recommande de définir l’usinage de ces coupes en mode « arc incliné ».
Si ce mode n’est pas souhaité, il est nécessaire de modifier individuellement le mode d’exécution de chaque coupe.
Chaque mode d’usinage présente des avantages et des inconvénients :
Les arcs inclinés permettent d’obtenir une meilleure finition du résultat final, qui nécessitera donc moins de travail manuel pour être terminé.
Ils demandent toutefois un effort plus important de la machine ; l’usinage doit donc être effectué à des vitesses réduites et en plusieurs passes.Les arcs décalés sont moins exigeants pour la machine et peuvent donc être exécutés à des vitesses plus élevées.
En contrepartie, l’obstacle du disque endommage davantage le matériau et la quantité de matériau à enlever lors de la finition manuelle est plus importante.
Trous et fraisages
Les usinages tels que les trous et les fraisages permettent un nombre plus limité de modifications par l’opérateur.
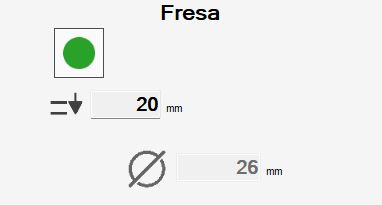
Les informations suivantes sont disponibles :
 | Plongée |
 | Diamètre de l’outil |
Feuillures et trous sur sommet
Les trous d’angle et les feuillures sont des usinages composés respectivement de plusieurs trous et fraisages. Lorsqu’un de ces éléments est sélectionné, la liste de toutes les coupes qui le composent est affichée.
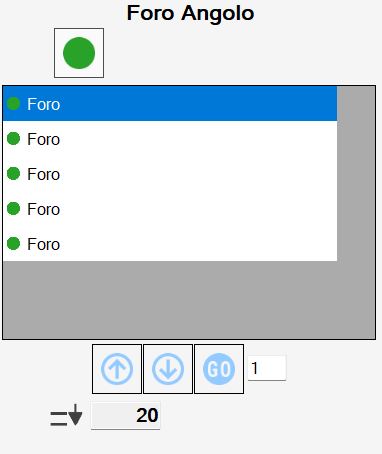
L’opérateur peut activer ou désactiver chaque coupe individuellement à l’aide du bouton présent sur chaque élément de la liste, ou agir simultanément sur toutes les coupes de l’usinage à l’aide du bouton situé en haut.
Les boutons affichés sous la liste permettent de modifier l’ordre d’exécution des différentes coupes.
 | Déplacement avec les flèches |
 | Déplacement vers la position souhaitée |
De plus, l’opérateur peut modifier la pénétration de l’usinage à l’aide du champ ci-dessous :
| Plongée |
