

A página de cavidade permite executar uma cavidade retangular com concordâncias e fundo plano.
Para esta maquinação, é necessário utilizar uma fresa adequada, a montar no mandril principal.
Como nível de fundo é considerado o “nível da bancada”.
O ciclo prevê o modo por passagens com entrada helicoidal ao centro e distância entre passagens configurável nos parâmetros.
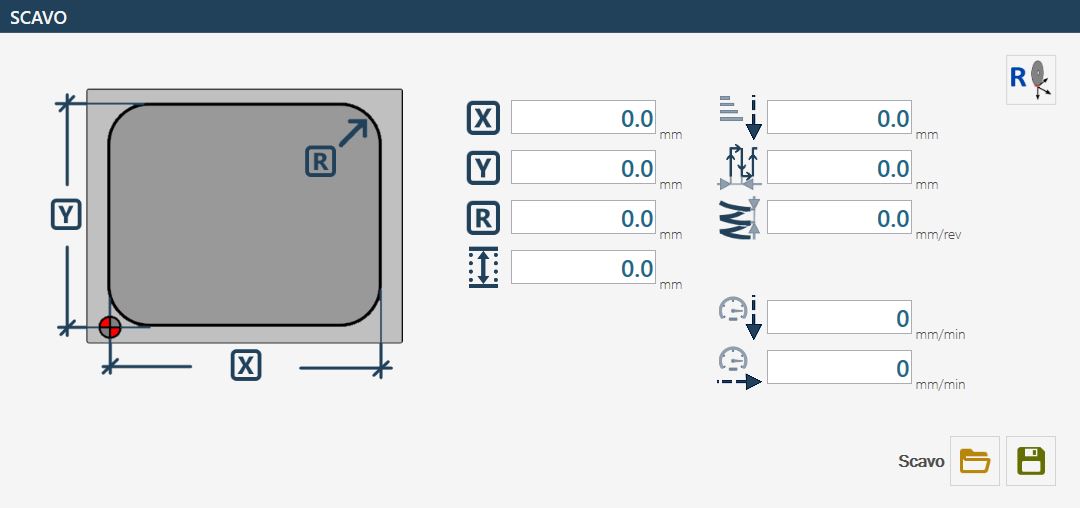
Parâmetros
 | X |
 | Y |
 | Concordância R |
 | Profundidade da cavidade |
 | Passo Z |
 | Distância entre passagens |
 | Incremento de profundidade na entrada 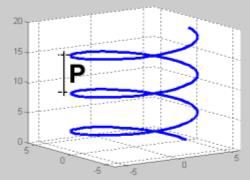 |
 | Velocidade de trabalho |
 | Velocidade de descida |
 | Referenciar Eixos X e Y 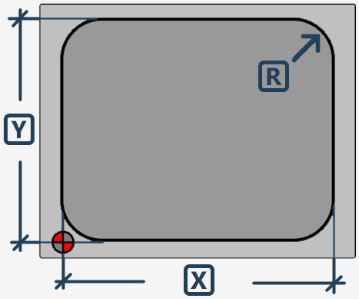 A posição é obtida posicionando o centro da fresa no ponto indicado. |
Execução da maquinação
Introduza as medidas X, Y e R que caracterizam a forma da cavidade retangular pretendida.
Verifique a correção dos dados relativos à ferramenta, em particular o diâmetro.
Estão disponíveis os dois modos de execução seguintes
Modo de alcance da cavidade até à cota da bancada
Para executar corretamente uma cavidade, é necessário posicionar o centro da máquina no ponto de origem da cavidade, conforme mostrado na figura do capítulo anterior. Isto garante que toda a maquinação se desenvolve corretamente relativamente à área designada.
Em seguida, procede-se à definição das medidas características da forma da cavidade que se pretende executar.
Antes de iniciar a maquinação, é fundamental verificar a exatidão dos dados da ferramenta selecionada, com especial atenção ao diâmetro, pois este influencia diretamente a precisão e a qualidade da cavidade.
A aquisição da “cota da bancada” deve ser efetuada tendo como referência o nível do fundo da cavidade. Para a determinar corretamente, posicione-se na borda superior do material e zere a cota Z. A partir daí, efetue um deslocamento para baixo igual à profundidade pretendida da cavidade. Nesse momento, é possível adquirir a cota da bancada através do botão adequado. Com ferramentas do tipo fresa, recomenda-se efetuar esta operação com o eixo A posicionado a 90_, para evitar imprecisões devidas ao comprimento efetivo da ferramenta.
Depois de definida a cota da bancada, procede-se à referenciação dos eixos X e Y. Para tal, prima o respetivo botão de reset, posicionando o centro da fresa exatamente no ponto indicado na figura através do símbolo de referência. Nas máquinas equipadas com laser apontador, é possível adquirir o ponto zero em X e Y utilizando diretamente a referência fornecida pelo laser.
A profundidade da cavidade depende diretamente do nível definido como cota da bancada e da posição do eixo Z no momento em que o ciclo é iniciado através do botão “Start ciclo”. A maquinação é efetuada por meio de uma entrada helicoidal ao centro até à profundidade especificada no parâmetro “Passo em Z”. Em seguida, a área é esvaziada com um movimento concêntrico, seguindo a distância definida nos parâmetros de maquinação.
Os deslocamentos da máquina necessários para atingir a posição inicial são efetuados à chamada “cota de libertação”, que pode ser definida nos parâmetros da ferramenta. Isto garante que a ferramenta não interfere com eventuais obstáculos durante os movimentos de posicionamento.
Modo de posicionamento sobre a peça e reposição a zero do valor da origem
Este modo prevê a definição e posterior utilização do parâmetro: ”Profundidade da cavidade”
