

La página de cajeado permite realizar un cajeado rectangular con radios y fondo plano.
Para este mecanizado es necesario utilizar una fresa adecuada, que debe montarse en el husillo principal.
Como nivel del fondo se utiliza el «nivel del banco».
El ciclo prevé el modo por pasadas con entrada helicoidal en el centro y distancia entre pasadas configurable mediante parámetros.
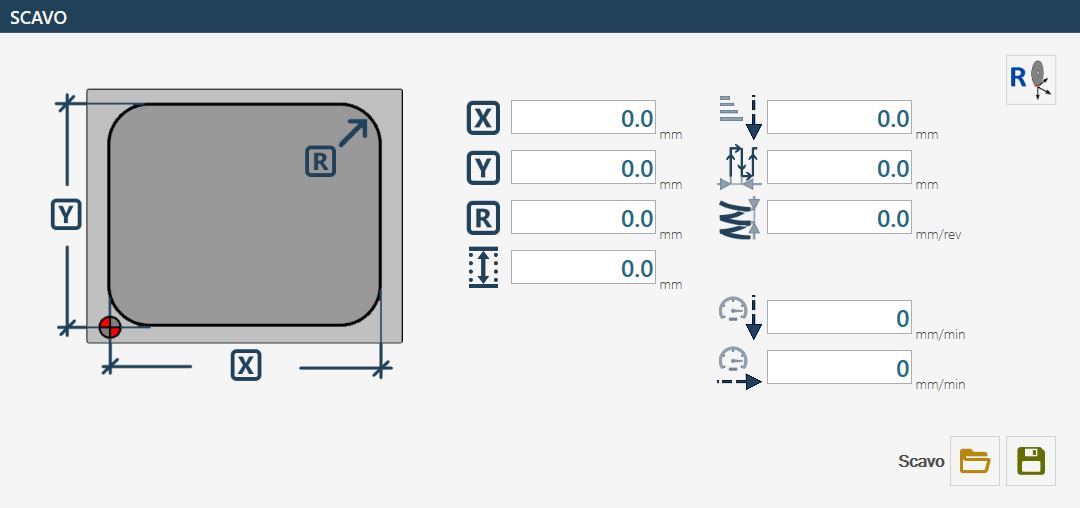
Parámetros
 | X |
 | Y |
 | Radio R |
 | Profundidad del cajeado |
 | Paso Z |
 | Distancia entre pasadas |
 | Incremento de profundidad de entrada 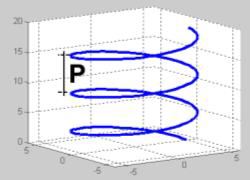 |
 | Velocidad de trabajo |
 | Velocidad de descenso |
 | Puesta a cero de los ejes X e Y 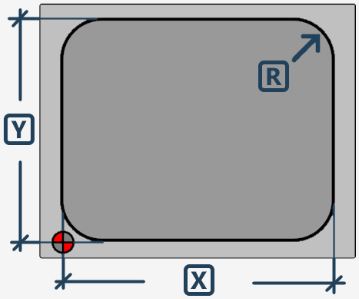 La posición se toma colocando el centro de la fresa en el punto indicado. |
Ejecución del mecanizado
Introduzca las medidas X, Y y R que caracterizan la forma del cajeado rectangular que se desea obtener.
Compruebe la corrección de los datos relativos a la herramienta, en particular el diámetro.
Están disponibles los dos modos de ejecución siguientes
Modo de alcance del cajeado hasta la cota del banco
Para realizar correctamente un cajeado es necesario colocar el centro de la máquina en el punto de origen del cajeado, como se muestra en la figura del capítulo anterior. Esto garantiza que todo el mecanizado se desarrolle correctamente respecto al área designada.
A continuación se establecen las medidas características de la forma del cajeado que se desea realizar.
Antes de iniciar el mecanizado es fundamental comprobar la exactitud de los datos de la herramienta seleccionada, prestando especial atención al diámetro, ya que influye directamente en la precisión y la calidad del cajeado.
La adquisición de la «cota del banco» debe realizarse tomando como referencia el nivel del fondo del cajeado. Para determinarla correctamente, colóquese en el borde superior del material y ponga a cero la cota Z. Desde ese punto, realice un desplazamiento hacia abajo igual a la profundidad deseada del cajeado. A continuación, puede adquirir la cota del banco mediante el botón correspondiente. Si se utilizan herramientas de tipo fresa, se recomienda realizar esta operación con el eje A situado a 90_, para evitar imprecisiones debidas a la longitud efectiva de la herramienta.
Una vez definida la cota del banco, se procede a la puesta a cero de los ejes X e Y. Para ello, pulse el botón de reset correspondiente y coloque el centro de la fresa exactamente en el punto indicado en la figura mediante el símbolo de referencia. En las máquinas equipadas con láser de puntero es posible adquirir el punto cero en X e Y utilizando directamente la referencia proporcionada por el láser.
La profundidad del cajeado depende directamente del nivel establecido como cota del banco y de la posición del eje Z al iniciar el ciclo mediante el botón «Start ciclo». El mecanizado se realiza mediante una entrada helicoidal en el centro hasta la profundidad especificada en el parámetro «Paso en Z». A continuación, el área se vacía con un movimiento concéntrico siguiendo la distancia establecida en los parámetros de mecanizado.
Los desplazamientos de la máquina necesarios para alcanzar la posición inicial se realizan a la denominada «cota de liberación», que puede definirse en los parámetros de herramienta. Esto garantiza que la herramienta no interfiera con posibles obstáculos durante los movimientos de posicionamiento.
Modo Posicionamiento sobre la pieza y puesta a cero del valor de origen
Este modo prevé la configuración y posterior uso del parámetro: «Profundidad del cajeado»
